「HYTREL製程改善」:修訂間差異
跳至導覽
跳至搜尋
| 第7行: | 第7行: | ||
**三段240 -> 250 | **三段240 -> 250 | ||
*眼模 | *眼模 | ||
**內眼模2.7mm -> | **內眼模2.7mm -> <span style="color:red">2.9mm</span> | ||
**外眼模0. | **外眼模0.6mm/1.5mm -> | ||
*間格 1 -> <span style="color:red">0</span> | *間格 1 -> <span style="color:red">0</span> | ||
*連動 -> 單動 | *連動 -> 單動 | ||
於 2016年12月29日 (四) 16:26 的修訂
20161229
- 溫度
- 機頭260 -> 270
- 洩料250 -> 260
- 一段220 -> 230
- 二段230 -> 240
- 三段240 -> 250
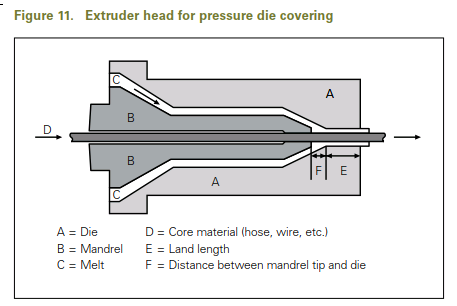
- 眼模
- 內眼模2.7mm -> 2.9mm
- 外眼模0.6mm/1.5mm ->
- 間格 1 -> 0
- 連動 -> 單動
- 螺旋轉速rpm 21.7 -> 46.8
- 引取轉速rpm 476 -> 551
- 線速120 -> 145
- 外徑測定器0.73 -> 0.73
- 導体預熱 off -> 微溫40A/5.5V
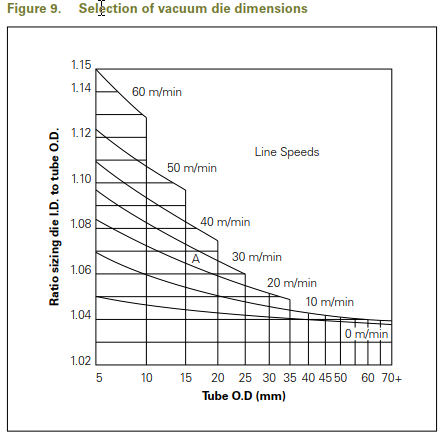
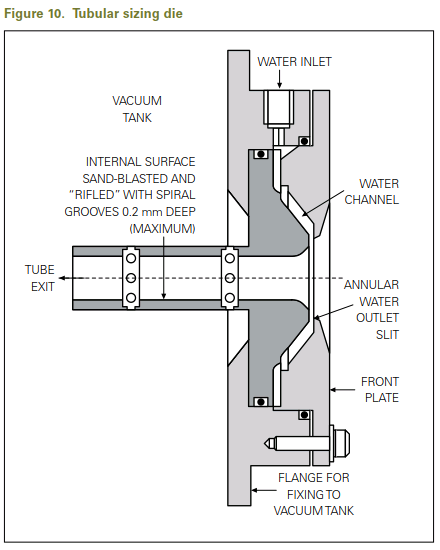
- 真空吸引 -> 0.45
- DDR
- (2.7^2-1.5^2)/(0.7^2-0.4^2)=15.27 ->
- (2.9^2-1.5^2)/(0.7^2-0.4^2)=18.67
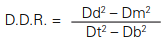
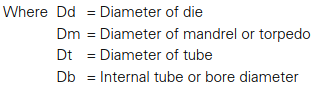
杜邦技術資料
- (L/D) ratio ideally 24:1
- The optimum draw-down ratio (D.D.R.) is in the range of 5–20:1
- The extruder die should be between 2 and 3 times the required tube outside diameter
- Vacuum of 0.10 to 0.30 bar has been used successfully to maintain