「加工HM 自製SFT規劃」:修訂間差異
| 第4行: | 第4行: | ||
**以看板方式,將現有製程改用連續生產方式,降低停滯時間。 | **以看板方式,將現有製程改用連續生產方式,降低停滯時間。 | ||
**所以必需針對製程站數、各站間連貫性來討論出最佳化設計 | **所以必需針對製程站數、各站間連貫性來討論出最佳化設計 | ||
*記錄非實際生產花費時間,作為改善的依據,如設計書內容正確性、易解性、停滯時間等。 | |||
==加工製令種類== | ==加工製令種類== | ||
於 2017年4月25日 (二) 11:24 的最新修訂
第二段規劃
- one-piece flow連續流
- 各段製程報工,明確顯示出各製令製程狀態。
- 以看板方式,將現有製程改用連續生產方式,降低停滯時間。
- 所以必需針對製程站數、各站間連貫性來討論出最佳化設計
- 記錄非實際生產花費時間,作為改善的依據,如設計書內容正確性、易解性、停滯時間等。
加工製令種類
- 製令直銷:
- 訂單直接自動或手動拋轉,完工後直接銷貨
- 製令入庫待銷:
- 製令開工後,因客戶中途取消訂單,故入庫待銷
- 同產品合併製令:
- 合併生產,部份直銷,部份待銷
- 異產品合併製令:
- 因客戶訂單型態,單條單品號,合併單張流程單(仍為多製令)集中生產。
- 預估訂單:
- 400號
途程規畫
- 流程單現有規劃為28站
- 裁線:首站
報工資料
- 人員登入
- 員工代號(使用
- 顯示核可之工序
- 顯示最近登入帳號及登出日期時間
- 顯示最近進站或出站時間
- 未出站工單警示,若為當天未出站且距時不超過一小時,未超過下班時間,則可選擇直接以該時間做為上一製令出站時間,但需註記補登
- 承上,另可選擇直接選擇出站時間,註記他補登記號
- 製令號條碼:
- 顯示:品號、品名、規格、數量、人員
- 工序條碼:
- 該工序若未進站則顯示工時起始。
- 該工序若已進站則顯示工時起始及工時結束時間。
- 進站按鈕:
- 若該製令之該工序未進站則該進站按鈕是可使用狀態
- 若該製令之該工序已進站則該進站按鈕是反白不可使用狀態
- 並行進站按鈕
- 該工單有同時有他站進站資料,僅能選擇並行進站,該非該工序執行人員及已登入人員不可並行進站(作業者要能判斷該製令之工序是否真)
- 暫停按鈕
- 若該製令該工序和人員有進站,則暫停按鈕是可使用狀態。
- 按下暫停按鈕,會寫入開始暫停時間
- 若該製令該工序和人員有暫停按鈕,則暫停按鈕是反白
- 若該製令該工序和人員有進站,則暫停按鈕是可使用狀態。
- 停止暫停按鈕
- 若該製令該工序和人員有暫停狀態,則停止暫停按鈕是可使用狀態
- 按下停止按鈕會寫入停止暫停時間
- 若該製令該工序和人員有暫停狀態,則停止暫停按鈕是可使用狀態
- 刷入時間之判斷
- 進站、出站按下按鈕後,自動登出操作畫面
- 當連續工序時,可跳工序,以人為本。
- 可切換至共同製令輸入畫面,會以數量/總數量做為工時比例,並註記該筆記錄共同製令。
- 進站和出站會產生一個亂碼,
按鈕狀態判斷
- 當人員與製令刷入《ENGTIME》時
- 若存在某製令及製程代號時,判斷刷入但未刷出
- 該製令及製程代號可刷出
- 傳回狀態U:代表該製令、該人員、該製程只剩出站可用(U:UPDATE)
- 若存在某製令及製程代號時,判斷刷入但未刷出
- 多製令同人員同製程代號時,代表多製令同時進站,需先切換至多製令輸入格式(TEXTAREA)。
- 單製令多人員同時作業時,個別刷進站,個別刷出站。
- 多製令多人員同時作業時,帍先切換至多製令及多人員輸入格式(兩個TEXTAREA)
- 如上述三點,出站應考慮以TEXTAREA方式,來多製令、多人員刷出
暫時不放入暫停的功能
- 若存在某製令及製程代號時,判斷刷入但未刷出
- 該製令及製程代號可開始暫停
- 若該製令及製程代號已開始暫停,僅能停止暫停,並計算所有暫停花去時間,並加牕寫入TOTAL暫停時間
- 若存在某製令及製程代號時,判斷刷入但未刷出
功能
- 作業人員
- 刷條碼畫面
- 查詢最近刷出之畫面
- 急單查詢
- 看板
- 生管人員
- 人員設定(含密碼設定)
- 條碼補印畫面(員工代號條碼、工序條碼)
- 補登畫面
- 工序核可人員設定
- 發放製令
- 急單管制
- 看板
單人多製令功能
- 顯示登入者及textarea輸入多製令,若已登入則隱藏登入者欄位。
- 分析多製令
- 若輸入製令中有未出站需要求作業者先對該製令進行處置。
- 所有製令共同進站時,依預產量/預產量總合做為平攤比例取至小數後二位。
- 程式邏輯:
- 將多製令區分為三種
- 需出站製令
- 可進站製令
- 毋需處理製令
- 故若不存在1.左側顯示兩類製令,右側出現按鈕可直接進站
- 若存在1.,左側顯示分類的製令,唯該出站的製令可點選後,右側出現可出站畫面,另製令狀態可考慮用開合方式顯示
- 將多製令區分為三種
多人單製令功能
- 輸入多人後先判斷是否有未出站的製令,需先出站才能予多人單製令進站
刷入刷出之限制
工時計算方法
SQL_TABLE
- ENGTIME
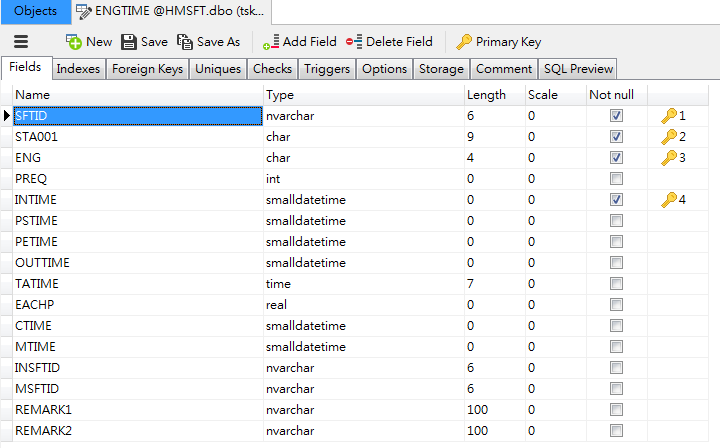
程式碼
- 最新五筆刷入
<SQL> SELECT TOP 5 UD_NAME,ENG,STA002,TA034,CONVERT(VARCHAR(8),INTIME,114) AS INTIME, CONVERT(VARCHAR(8),OUTTIME,114) AS OUTTIME,ISNULL(MTIME,CTIME) AS MTIME FROM ENGTIME JOIN MEMBER ON UD_ID=SFTID JOIN TSK.dbo.MOCTA ON TA001='5102' AND TA002=STA002 ORDER BY ISNULL(MTIME,CTIME) DESC </SQL>
- 查詢出入站不同日,JOIN下班時間
<SQL> SELECT SFTID,STA002,INTIME,OUTTIME,CL_TIME FROM ENGTIME JOIN OFFTIME ON SFTID=CL_UDID AND CL_DATE=CONVERT(VARCHAR,INTIME,112) WHERE CONVERT(VARCHAR,INTIME,112) <> CONVERT(VARCHAR,OUTTIME,112) AND OUTTIME IS NOT NULL </SQL>
- 將當日下班未出站,自動寫人該員工下班時間
<SQL> UPDATE ENGTIME SET OUTTIME=CL_TIME FROM ENGTIME JOIN OFFTIME ON SFTID=CL_UDID AND CL_DATE=CONVERT(VARCHAR,INTIME,112) WHERE CONVERT(VARCHAR,INTIME,112)= CONVERT(VARCHAR,GETDATE(),112) AND OUTTIME IS NULL AND CL_TIME > INTIME </SQL>